化工设备高效与安全 驱动生产力和产品质量的双重引擎
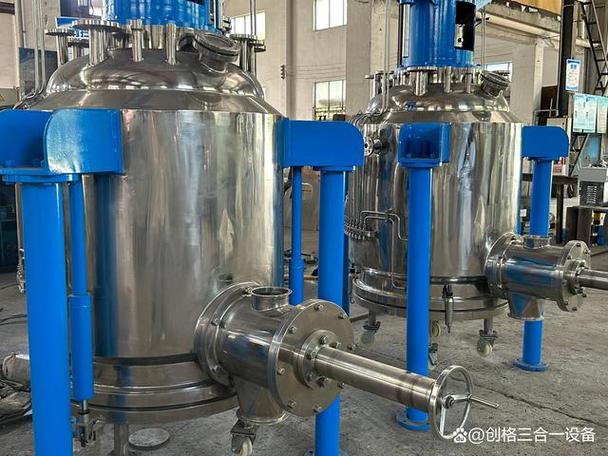
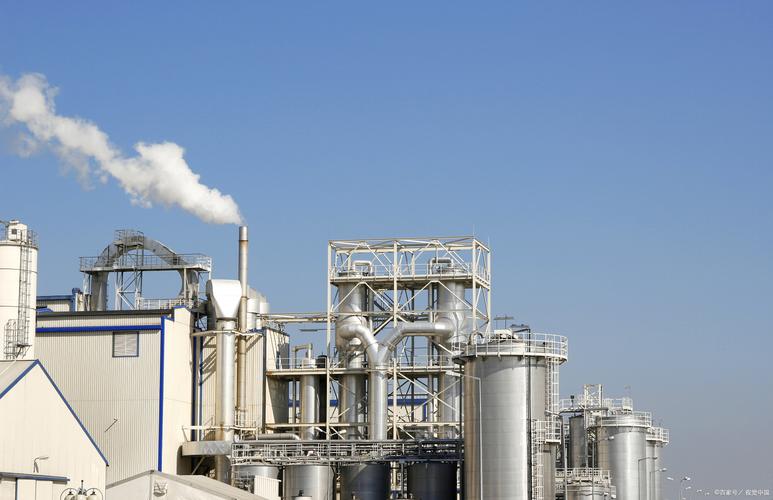
在化工行业,设备的高效性与安全性直接影响生产效率与产品质量。化工原料及产品往往具有易燃、易爆、有毒、腐蚀等特性,这对生产设备提出了远超一般工业领域的要求。一套运转良好的化工装置,不仅是产能的保障,更是企业生存与发展的生命线。
一、高效性:释放产能与降低成本的 key
化工生产多为连续或半连续流程,设备一旦出现效率瓶颈,整条生产线都将受到拖累。高效设备意味着更短的停留时间、更高的转化率和更低的能耗。例如,在反应釜设计中,采用高效的搅拌与传热结构,可以显著提升传质传热效率,使反应更彻底、副产物更少。在分离环节,高效精馏塔、膜分离设备等能够以更低的能耗获得更高纯度的产品,直接提升产品质量等级。
高效性还体现在设备的可靠性与维护便利性上。计划外停机是化工生产的大敌,不仅造成产量损失,还可能因物料滞留引发安全事故。因此,通过状态监测、预测性维护和模块化设计来减少非计划停机,是提升整体设备效率(OEE)的重要手段。
二、安全性:不可逾越的底线
化工原料及产品的危险性决定了安全必须是设备设计的首要原则。压力容器、管道、阀门、密封件等都必须满足严格的耐压、耐腐蚀和密封要求。一旦发生泄漏,轻则导致产品污染、环境投诉,重则引发火灾、爆炸或人员中毒。
本质安全设计(Inherent Safety)是当前行业推崇的理念:通过减少危险物料的存量、采用 milder 的反应条件、简化工艺流程等方式,从源头上降低风险。例如,用微通道反应器替代传统釜式反应器,可以精确控制反应温度和停留时间,极大降低失控风险。安全仪表系统(SIS)、紧急切断阀、泄压装置等多层保护,也是化工设备不可或缺的配置。
三、高效与安全的协同
高效与安全并非对立,而是可以相互促进。先进的自动化控制系统既能优化工艺参数、提高收率,又能实时监控异常并触发安全联锁。例如,DCS(分布式控制系统)结合AI算法,可以预测设备故障并自动调整运行状态,既保安全又保效率。同样,高质量的密封和耐腐蚀材料,虽然初期投资较高,但减少了泄漏和维修频率,长期看提升了综合效率。
四、对化工原料及产品的具体影响
以精细化工为例,许多产品对杂质和水分极其敏感。设备密封不良会导致空气进入,氧化产品;而换热效率低下则可能造成局部过热,产生焦化物或副反应。这不仅降低收率,还可能导致批次报废。因此,高效安全的设备是产品质量一致性的根本保障。
再如聚合反应,若撤热不及时,反应暴聚可导致设备超压甚至爆炸。而高效的换热系统配合可靠的安全联锁,既能保证产品分子量分布均匀,又能防止事故。可见,设备的高效性与安全性直接决定了化工原料能否顺利转化为合格产品。
在化工行业,设备的高效性与安全性不是选择题,而是必答题。企业应当从设计、选型、运维到智能化升级全生命周期入手,持续提升设备管理水平。只有如此,才能在保障安全的前提下,实现生产效率与产品质量的双赢,在激烈的市场竞争中立于不败之地。
如若转载,请注明出处:http://www.wangcai886.com/product/19.html
更新时间:2026-10-07 18:36:02